Công Nghệ Kéo Sợi PP Hiện Đại: Chìa Khóa Tối Ưu Hóa Độ Bền Kéo
Mục lục
Công nghệ kéo sợi PP (Polypropylene, hay còn gọi là kéo băng dẹt) là bước nền tảng và quan trọng nhất, quyết định trực tiếp đến độ bền kéo (tensile strength), độ ổn định kích thước và tuổi thọ của vải PP dệt. Trong sản xuất bao bì PP dệt, việc tối ưu hóa quy trình kéo sợi là yếu tố bắt buộc để đảm bảo bao bì có thể chịu được tải trọng và các điều kiện khắc nghiệt khi vận chuyển.
Tối Ưu Hóa Thành Phần Nguyên Liệu
Độ bền kéo của sợi PP bắt đầu từ việc lựa chọn và xử lý nguyên liệu thô một cách khoa học.
Chất Lượng Hạt Nhựa PP (Resin Quality)
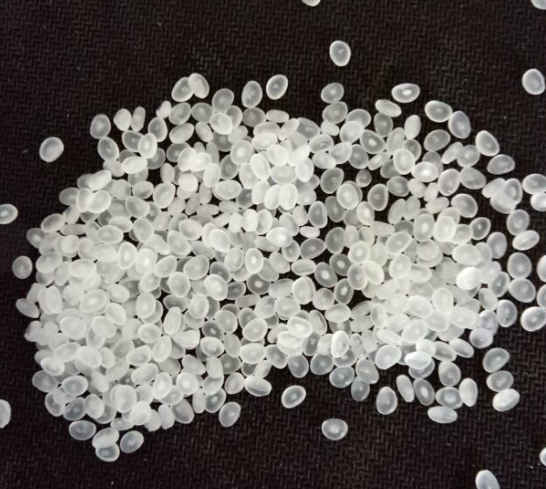
Để đạt độ bền kéo cao, các nhà sản xuất phải chọn loại hạt PP có chỉ số Tỷ lệ Chảy (MFR – Melt Flow Rate) thấp và ổn định. MFR thấp giúp duy trì chiều dài chuỗi polymer, ngăn ngừa sự phân hủy nhiệt trong quá trình đùn, từ đó bảo toàn được độ bền vật lý vốn có của polymer. Cần sử dụng hạt PP đồng nhất, hạn chế tối đa hạt tái chế kém chất lượng hoặc tạp chất, vì chúng tạo ra các điểm yếu cục bộ trên sợi.
Phụ Gia Bảo Vệ Polymer
Trong quá trình kéo sợi ở nhiệt độ cao, polymer rất dễ bị phân hủy nhiệt. Do đó, cần thêm Chất Chống Oxy hóa (Antioxidants) để bảo vệ chuỗi polymer khỏi sự phân hủy do nhiệt. Hơn nữa, để duy trì độ bền kéo khi bao bì được sử dụng ngoài trời, Phụ gia Chống Tia UV (UV Stabilizers) là bắt buộc. Các chất này ngăn chặn sự phân hủy quang hóa, giúp sợi giữ được độ bền cơ học lâu dài.
Tối Ưu Hóa Quy Trình Đùn và Kéo Giãn
Đây là giai đoạn vật lý, nơi cấu trúc phân tử của polymer được sắp xếp lại, tạo nên độ bền kéo vượt trội.
Kiểm Soát Nhiệt Độ Đùn
Nhiệt độ đùn (Extrusion Temperature) phải được kiểm soát chặt chẽ và đồng nhất. Nhiệt độ quá cao sẽ gây phân hủy polymer, làm giảm chiều dài chuỗi, còn nhiệt độ quá thấp lại dẫn đến vật liệu ra khỏi khuôn không đồng nhất. Nhiệt độ tại khe ép (Die Head) cũng cần được điều chỉnh tối ưu để đảm bảo băng dẹt PP có độ đồng đều về chiều dày.
Kỹ Thuật Kéo Giãn (Drawing/Stretching)
Tỷ lệ Kéo Giãn (Draw Ratio) là yếu tố quyết định nhất trong công nghệ kéo sợi PP . Độ bền kéo tỷ lệ thuận với tỷ lệ kéo giãn: tỷ lệ kéo càng cao, các chuỗi polymer càng được định hướng song song (molecular orientation) và sắp xếp chặt chẽ hơn, từ đó tăng độ bền. Quá trình kéo giãn phải được thực hiện ở nhiệt độ được kiểm soát (thường dùng bể nước nóng hoặc bàn nhiệt) để sợi đủ dẻo để định hướng mà không bị đứt.
Ổn Định Nhiệt (Annealing)
Sau khi kéo giãn, sợi PP được xử lý ổn định nhiệt (annealing) ở nhiệt độ thấp hơn nhiệt độ kéo giãn. Mục đích của bước này là giảm thiểu ứng suất nội bộ (internal stress) tích tụ trong sợi. Quá trình này giúp sợi đạt được độ ổn định kích thước (dimensional stability) và ngăn ngừa hiện tượng co rút (shrinkage) của vải thành phẩm mà không làm giảm đáng kể độ bền kéo.
Yếu Tố Hình Học và Hoàn Thiện
Ngay cả các chi tiết nhỏ trong hình học sợi cũng ảnh hưởng đến độ bền kéo.
Độ Dày Đồng Nhất
Băng dẹt PP phải có độ dày và độ rộng (Denier) đồng nhất tuyệt đối. Bất kỳ sự dao động nào về chiều dày cũng tạo ra các điểm yếu cục bộ (gọi là “nicks” hoặc “nôt”), nơi sợi sẽ dễ bị đứt nhất khi chịu lực kéo.
Xử Lý Mép Sợi
Trong công nghệ kéo sợi PP hiện đại, các mép của băng dẹt phải được cắt sạch, không có tơ (fibrillation) hoặc các đường nứt nhỏ. Các vết nứt nhỏ ở mép là nguồn gốc chính gây ra sự lan truyền vết rách trong quá trình dệt và sử dụng, làm giảm độ bền kéo tổng thể của vải.
 Users Today : 94
 Users Last 7 days : 600
 Users This Month : 976
 Views Today : 114
 Views Last 7 days : 754
 Views This Month : 1223
 Total views : 274908